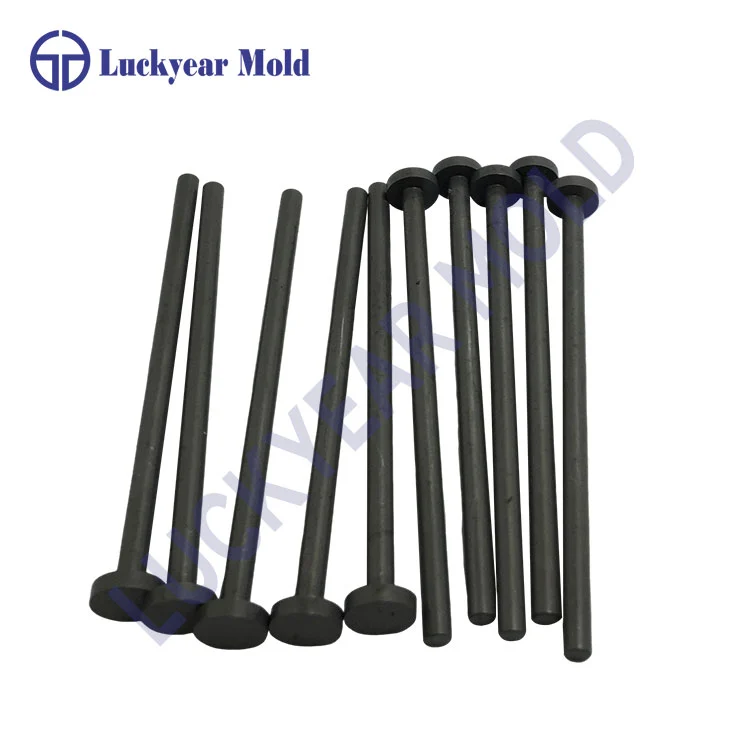
LuckyearStandard stanser med beleggtrekker oppmerksomhet når industrien ser utover grunnleggende slitestyrke og undersøker om overflatebehandlinger virkelig kan forlenge verktøyets levetid i praktiske produksjonsmiljøer.
I årevis har debatten rundt belagte og ubelagte stansekomponenter fortsatt i presisjonsstøpe- og stanseindustrien. Noen produksjonsteam rapporterer betydelige forbedringer etter påføring av belegg, mens andre stiller spørsmål ved om påstander om "tre ganger lengre levetid" gjenspeiler faktiske arbeidsforhold eller bare reklamespråk. Svaret avhenger av materialvalg, driftsforhold, beleggtype og maskineringsnøyaktighet.
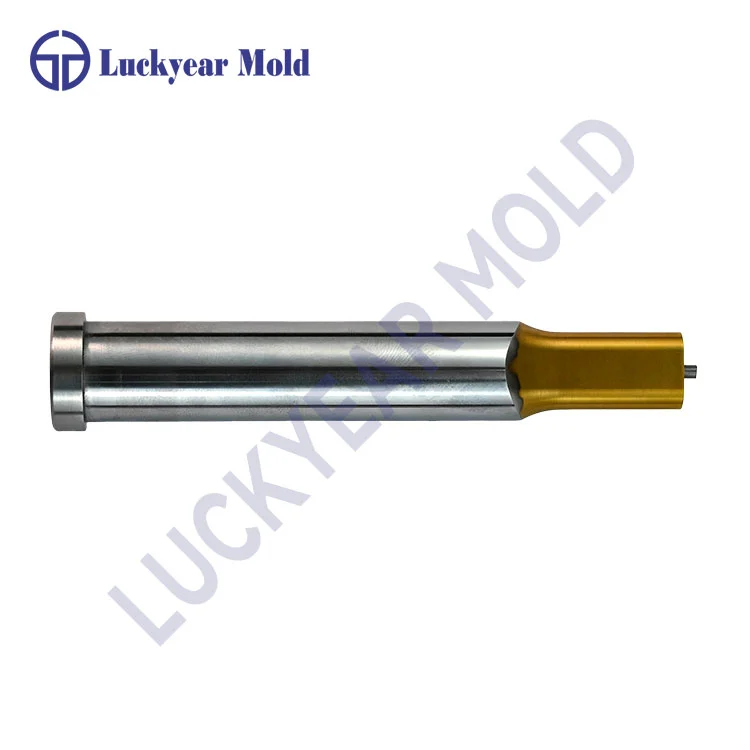
En standard stanse fungerer under gjentatt trykk, friksjon og støt. Under stemplingsoperasjoner kan selv en liten mengde slitasje påvirke dimensjonsnøyaktighet, overflatekvalitet og produksjonsstabilitet.
Hovedformålet med et belegg er ikke å gjøre stansen sterkere ved å legge til et tykt ytre lag. I stedet skaper den en beskyttende overflate som kan redusere friksjon, forbedre motstanden mot slitasje og redusere skader forårsaket av gjentatt kontakt.
Vanlige beleggalternativer som brukes i presisjonsverktøy inkluderer:
| Type belegg | Hovedfunksjon | Typisk bruksbetraktning |
|---|---|---|
| TiN belegg | Forbedrer overflatens hardhet og reduserer friksjonen | Egnet for generelle stemplingsforhold |
| TiCN belegg | Gir høyere slitestyrke | Ofte vurdert for hardere materialer |
| DLC belegg | Reduserer friksjon og forbedrer overflateglattheten | Brukes der lavere friksjon er viktig |
| CrN belegg | Tilbyr korrosjons- og slitestyrke | Brukes i miljøer som krever overflatestabilitet |
Belegg alene bestemmer imidlertid ikke levetiden. En dårlig behandlet stanse med unøyaktige dimensjoner kan fortsatt oppleve tidlig svikt selv med et avansert belegg.
Utsagnet om at standard stanser med belegg kan vare tre ganger lenger enn ubestrøede versjoner er ikke en universell regel. I noen applikasjoner kan forbedringen nå dette nivået, mens i andre kan forskjellen være mindre.
Det faktiske resultatet avhenger av flere faktorer:
Ulike materialer skaper ulike nivåer av stress. Aluminiumsplater, rustfritt stål og høyfast stål gir forskjellige friksjons- og slagforhold. Et belegg som fungerer godt i en applikasjon gir kanskje ikke den samme forbedringen i en annen.
Høyhastighetsstempling skaper mer varme og friksjon. Under disse forholdene kan en belagt stempel opprettholde overflatetilstanden i en lengre periode sammenlignet med en ubehandlet komponent.
Overflatebehandling kan ikke kompensere for dårlig maskineringsnøyaktighet. Stempelkroppen, toleransekontrollen, varmebehandlingsprosessen og overflatefinishen påvirker den endelige ytelsen.
Mange produksjonsproblemer er ikke forårsaket av beleggsvikt i seg selv. En nærmere titt på vanlige faktorer viser hvorfor noen belagte stanser gir bedre resultater enn andre.
| Ytelsesfaktor | Innvirkning på Punch Lifetime |
|---|---|
| Grunnmaterialekvalitet | Bestemmer styrke og motstand mot deformasjon |
| Maskineringsnøyaktighet | Påvirker tilpasningsnøyaktigheten og reduserer unormal stress |
| Kvalitet på overflatebehandling | Påvirker friksjon og slitestyrke |
| Driftsparametre | Inkluderer hastighet, trykk og stemplingsmateriale |
| Vedlikeholdstilstand | Hjelper med å oppdage tidlig slitasje før store skader oppstår |
For presisjonsformdeler er konsistens mellom designkrav og faktisk bearbeiding spesielt viktig. Små dimensjonsfeil kan skape ujevn belastning og forårsake lokal slitasje som forkorter verktøyets levetid.
Moderne formutvikling involverer ofte internasjonalt anerkjente standarder, inkludert Kina GB, Japan JIS, Tyskland DIN og USA AISI-spesifikasjoner. Disse standardene bidrar til å opprettholde kompatibilitet og repeterbarhet på tvers av ulike verktøysystemer.
Luckyear har investert i presisjonsbehandlings- og inspeksjonsutstyr, inkludert Sodick EDM-maskiner, trådskjæremaskiner, CNC dreiebenker, slipeutstyr, Nikon-projektorer, Mitutoyo 2.5D-verktøymikroskoper, høydemålere og hardhetstestingsutstyr.
Disse teknologiene brukes ofte til å kontrollere kritiske dimensjoner, overflatekvalitet og hardhetskrav under produksjon. For standard formdeler påvirker slike detaljer om komponenter kan opprettholde stabil ytelse under gjentatte sykluser.
Å velge mellom belagte og ubestrøkte stanser er ikke bare et spørsmål om å velge det mer avanserte alternativet. Det bedre valget avhenger av produksjonskravene.
| Sammenligningselement | Ubelagt Punch | Belagt stanse |
|---|---|---|
| Startkostnad | Vanligvis lavere | Vanligvis høyere på grunn av tilleggsbehandling |
| Friksjonsmotstand | Avhenger hovedsakelig av basismateriale | Forbedret gjennom overflatelaget |
| Egnede produksjonsforhold | Generelle applikasjoner | Høyere slitasje eller lengre sykluskrav |
| Vedlikeholdsfrekvens | Kan kreve tidligere utskifting under krevende forhold | Potensielt lengre utskiftingsintervaller |
For enkle stemplingsoppgaver med begrensede produksjonssykluser kan en ubestrøket stanse fortsatt oppfylle kravene. For gjentatte høyvolumsoperasjoner kan overflatebelegg bli en praktisk metode for å redusere nedetid forårsaket av hyppig komponentutskifting.
Diskusjonen rundt belagte stanser beveger seg bort fra enkle sammenligninger av "belagt versus ubelagt." Det rettes nå mer oppmerksomhet mot hvordan materialer, maskineringsprosesser, overflatebehandlinger og arbeidsforhold samhandler.
Et belegg kan forlenge verktøyets levetid, men forbedringen avhenger av om hele produksjonsprosessen støtter pålitelig ytelse. Ideen om tre ganger lengre levetid bør derfor vurderes gjennom reelle applikasjonsdata i stedet for å behandles som et fast tall.
Ettersom presisjonsverktøy fortsetter å utvikle seg,Standard stanser med beleggforbli et viktig alternativ for å forbedre slitestyrken og produksjonsstabiliteten. Luckyear Precision Mold Parts Co., Ltd. fortsetter å fokusere på presisjonskomponenter og tilpassede formdeler, og kombinerer produksjonserfaring og inspeksjonskontroll for å støtte ulike verktøykrav.